Przejdź do głównej treści
Strefa Prywatna i Komercyjna Zlecenia pozasądowe dla klientów indywidualnych i przedsiębiorstw · Kontakt wyłącznie: biuro@pachucki.pl
Badanie dokładności geometrycznej i stanu technicznego przemysłowego centrum obróbczego CNC

DIAGNOSTYKA INŻYNIERYJNA B2B · OBRABIARKI CNC I URZĄDZENIA PRZEMYSŁOWE

Niezależne ekspertyzy techniczne maszyn CNC, analiza przyczyn awarii i odbiory B2B

Wykonujemy specjalistyczne badania diagnostyczne i opinie techniczne dla dyrektorów produkcji, działów utrzymania ruchu (UR), zakładów obróbki metali, przetwórstwa polimerów, poligrafii oraz operatorów ciężkiego sprzętu w Warszawie i na terenie całego kraju. Ustalamy źródłowe przyczyny uszkodzeń, weryfikujemy jakość remontów i przeprowadzamy odbiory przedzakupowe maszyn używanych.

Nr 374
Certyfikat uprawnień rzeczoznawcy maszyn, urządzeń oraz środków technicznych
od 2006 r.
Praktyka diagnostyczna w ocenie uszkodzeń mechanicznych, hydraulicznych i sterowniczych
RBG + DTR
Korelacja logów czasu pracy z dokumentacją techniczno-ruchową i historią UR
NDT + FAT/SAT
Pomiary nieniszczące konstrukcji i powłok oraz odbiory przed i po relokacji

SPECJALIZACJE INŻYNIERYJNE

Cztery kierunki ekspertyz technicznych dla zakładów produkcyjnych i operatorów sprzętu

Gdy dochodzi do postoju kluczowej obrabiarki, sporu z dostawcą o parametry wydajnościowe albo odmowy uznania roszczenia z polisy maszynowej, decydują twarde dowody pomiarowe zebrane bezpośrednio na uszkodzonym węźle konstrukcyjnym.

01 OBRABIARKI SKRAWAJĄCE I LASEROWE

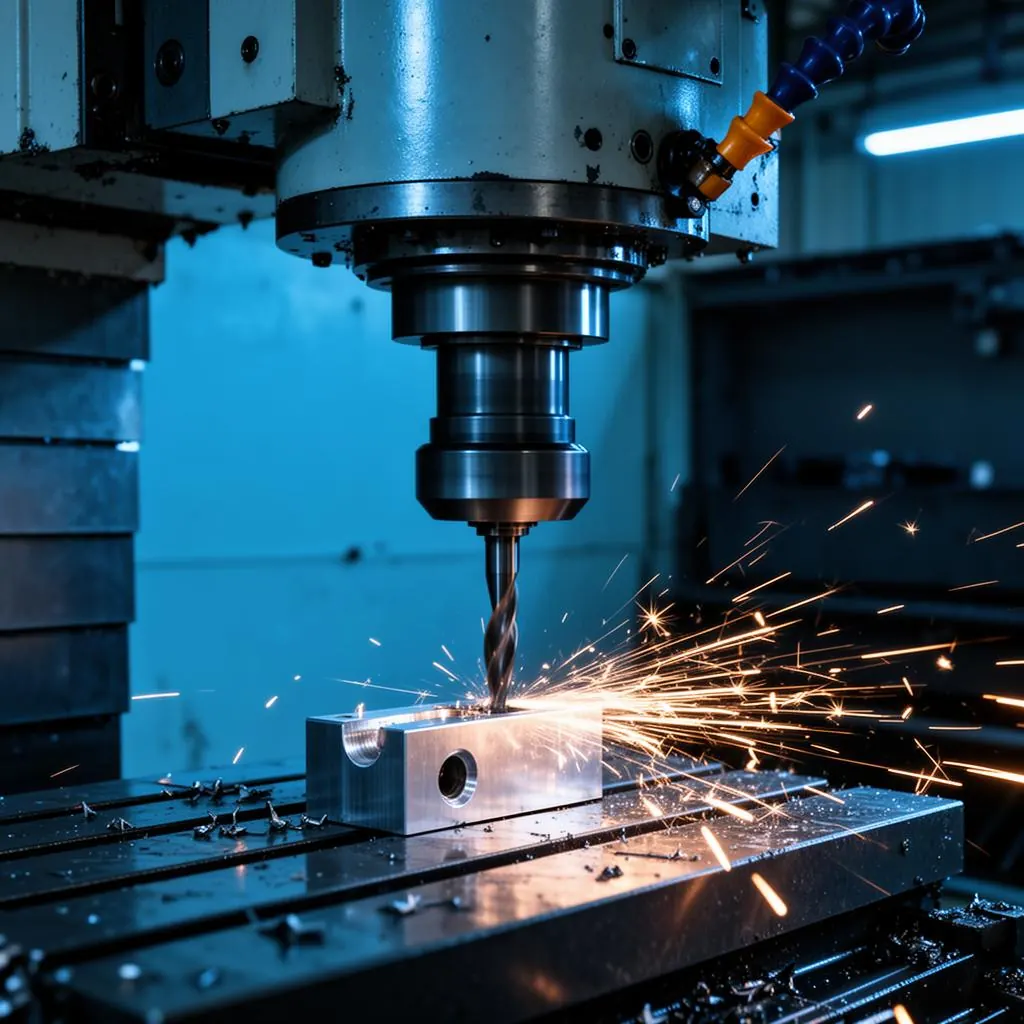
Diagnostyka centrów CNC, tokarek, szlifierek i wycinarek fiber / waterjet

Techniczna ocena dokładności pozycjonowania, kondycji elektrowrzecion, przekładni śrubowo-tocznych, prowadnic liniowych, magazynów narzędzi oraz źródeł rezonatorowych i głowic tnących w maszynach sterowanych numerycznie.

  • Rozróżnienie skutków kolizji wrzeciona (błąd operatora lub kodu NC) od zatarcia łożysk z wady smarowania
  • Weryfikacja rzeczywistego czasu skrawania w RBG względem czasu pod napięciem w pamięci sterownika
  • Ocena stanu osłon teleskopowych, układów filtracji chłodziwa wysokociśnieniowego i stabilizacji termicznej
Metodyka badań awarii i odbiorów CNC →
02 OBRÓBKA PLASTYCZNA I POLIMERY

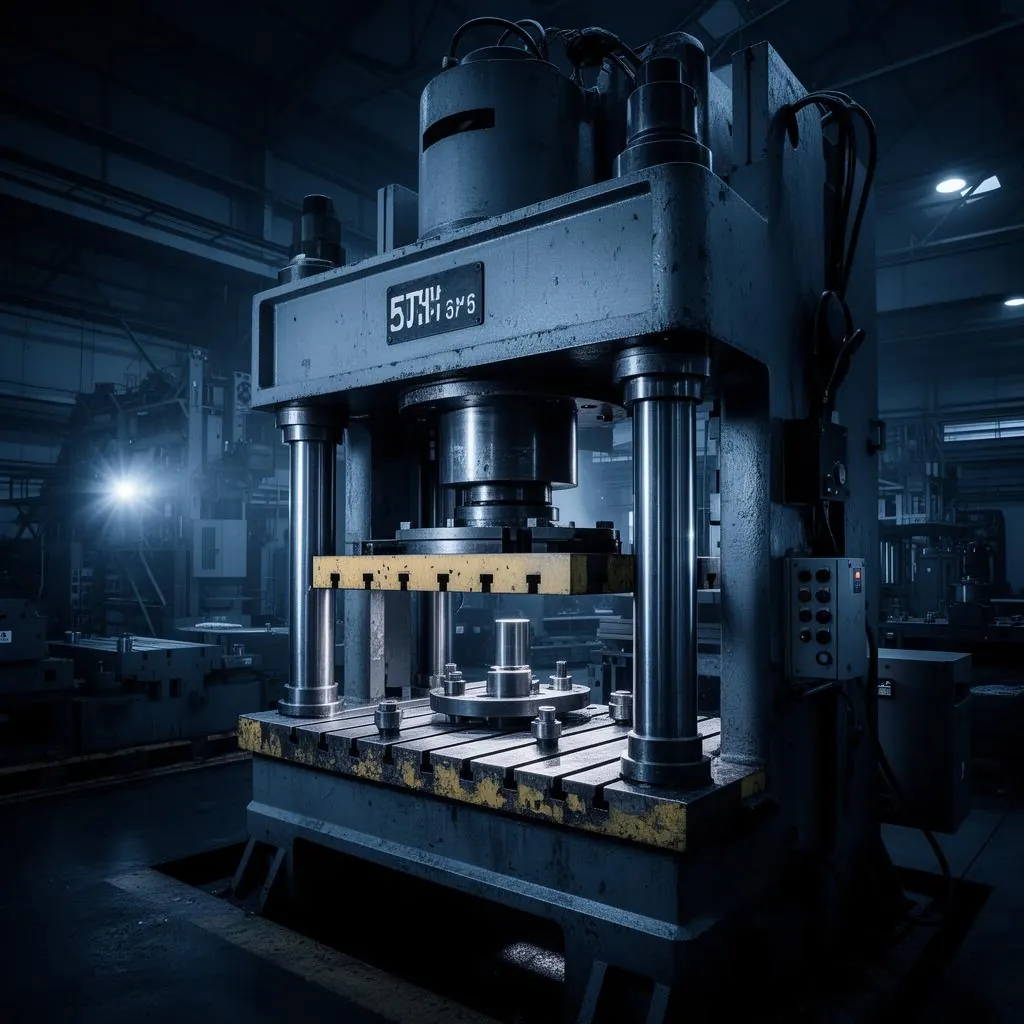
Ekspertyzy pras hydraulicznych, mimośrodowych, wtryskarek i wytłaczarek

Badanie układów siłowych wysokiego ciśnienia, równoległości stołów i suwaków, zużycia ślimaków i cylindrów uplastyczniających, mechanizmów kolanowych oraz bloków zaworów proporcjonalnych i serwozaworów.

  • Analiza pęknięć zmęczeniowych kolumn prowadzących, korpusów spawanych i płyt grzewczych
  • Diagnostyka degradacji i zanieczyszczenia cieczy roboczej opiłkami w układach hydrostatycznych
  • Weryfikacja powtarzalności siły zwarcia i stabilności cyklu produkcyjnego po naprawie głównej
Szczegóły analizy uszkodzeń RCA →
03 CIĘŻKI SPRZĘT I LOGISTYKA

Badania maszyn robót ziemnych, węzłów betoniarskich, ciągników i wózków widłowych

Ocena techniczna koparek gąsienicowych i kołowych, ładowarek przegubowych, żurawi samojezdnych, kruszarek mobilnych, maszyn rolniczych dużej mocy oraz flot magazynowych wózków podnośnikowych.

  • Diagnostyka pomp wielotłoczkowych jazdy i osprzętu, zwolnic planetarnych, obrotnic oraz silników wysokoprężnych
  • Badania nieniszczące spoin, wysięgników, ram nośnych oraz grubości powłok po naprawach blacharsko-spawalniczych
  • Ocena przyczyn pożarów komory silnikowej i instalacji elektrycznych w ciężkich maszynach roboczych
Zgłoś badanie sprzętu ciężkiego →
04 SZKODY MASZYNOWE I RELOKACJE

Weryfikacja kosztorysów napraw MB/CPM, audyty retrofitowe oraz odbiory FAT/SAT

Niezależna kontrola techniczno-kosztowa wycen serwisów fabrycznych przy likwidacji szkód z polis inżynieryjnych (Machinery Breakdown / Contractors' Plant and Machinery) oraz odbiory jakościowe przy zakupie i przenosinach maszyn.

  • Oddzielenie uzasadnionego zakresu naprawy poawaryjnej od nakładów modernizacyjnych i części zużywalnych
  • Protokoły stanu zerowego przed załadunkiem (FAT) i po posadowieniu w nowej hali (SAT) w projektach relokacji
  • Ocena zgodności technicznej po modernizacji sterowania (retrofit) i odbiorach pogwarancyjnych
Sprawdź procedurę odbiorową →

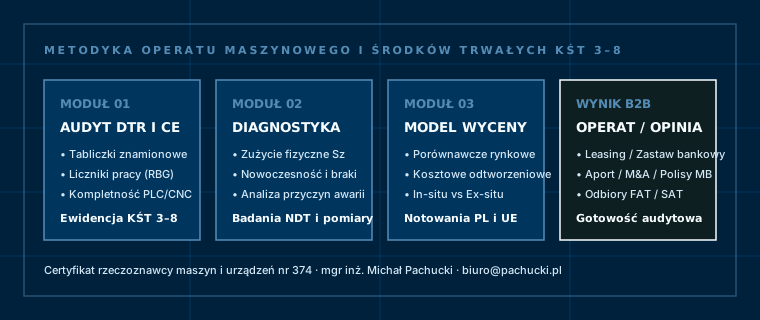
PROTOKÓŁ BADAWCZY RZECZOZNAWCY

Jak przebiega techniczna analiza przyczyny źródłowej uszkodzenia (Root-Cause Analysis)?

Wymiana uszkodzonego podzespołu bez ustalenia pierwotnego mechanizmu zniszczenia skutkuje powtórną awarią po kilku zmianach produkcyjnych. Nasz proces diagnostyczny opiera się na sekwencyjnym zabezpieczeniu śladów fizycznych i cyfrowych zanim ślady te zostaną zatarte podczas demontażu.

01

Zabezpieczenie stanu poawaryjnego i zrzut rejestrów sterownika

Przed rozebraniem węzła dokumentujemy położenie organów roboczych, stan plomb, poziom i barwę środków smarnych oraz zawartość wkładów filtracyjnych. Odczytujemy historię komunikatów błędów, przeciążeń prądowych serwonapędów oraz liczniki RBG bezpośrednio z układu CNC/PLC, konfrontując je z wpisami w dzienniku utrzymania ruchu i zaleceniami DTR.

02

Komisyjny demontaż węzła i makroskopowa ocena przełomów

Uczestniczymy w otwarciu korpusu przekładni, elektrowrzeciona, siłownika lub bloku hydraulicznego w obecności przedstawicieli stron (np. użytkownika i serwisu gwarancyjnego). Oceniamy charakter powierzchni zniszczenia: ogniska pęknięć zmęczeniowych, ślady doraźnego ścięcia udarowego, kawitację, zatarcie adhezyjne, przegrzanie łożysk lub korozję cierną (fretting).

03

Pomiary metrologiczne, kontrola bicia i badania nieniszczące (NDT)

Wykonujemy pomiary luzów promieniowych i osiowych, bicia gniazda narzędziowego, prostoliniowości i równoległości prowadnic, grubości warstw ochronnych i spoin oraz badania nieniszczące wykrywające mikropęknięcia w elementach stalowych i żeliwnych. W razie potrzeby kierujemy próbki oleju smarnego lub fragmenty materiału do analizy fizykochemicznej.

04

Pisemna ekspertyza techniczna ze wskazaniem przyczyny i zakresu naprawy

Opracowujemy szczegółową opinię inżynierską zawierającą dokumentację fotograficzną makro, zestawienie wyników pomiarów, jednoznaczne przypisanie przyczyny pierwotnej (wada wytwórcza, błąd eksploatacyjny, zaniedbanie obsługowe lub zdarzenie losowe zewnętrzne) oraz technicznie uzasadnioną technologię przywrócenia sprawności maszyny.

Czteroetapowy łańcuch dochodzenia inżynieryjnego: od zabezpieczenia przełomów i rejestrów PLC, przez pomiary NDT i geometrię, po rekonstrukcję mechanizmu awarii.
Czteroetapowy łańcuch dochodzenia inżynieryjnego: od zabezpieczenia przełomów i rejestrów PLC, przez pomiary NDT i geometrię, po rekonstrukcję mechanizmu awarii.

MATRYCA DIAGNOSTYKI PRZEMYSŁOWEJ

Typowe zespoły awaryjne maszyn B2B, metodyka weryfikacji i rozstrzygane spory

Zestawienie prezentuje najczęstsze problemy techniczne badane przez Kancelarię PACHUCKI sp. z o.o. w zakładach przemysłowych i bazach sprzętowych.

Kategoria maszyny przemysłowejBadany węzeł krytycznyZastosowane narzędzia i czynności kontrolneRozstrzygane zagadnienie techniczne B2B
Centra frezarskie i tokarskie CNCElektrowrzeciono, śruby kulowe, prowadnice toczne, głowica rewolwerowaPomiar bicia stożka, luzu nawrotnego osi, drgań łożysk i analiza logów przeciążeńKolizja narzędziowa z winy operatora vs przedwczesne zużycie łożysk hybrydowych lub awaria smarowania mgłą olejową
Wycinarki laserowe fiber i prasy krawędzioweŹródło rezonatora, głowica tnąca ze szkłem ochronnym, liniały optyczne, belka gnącaInspekcja toru optycznego, czystości gazów tnących, synchronizacji cylindrów Y1/Y2Przepalenie optyki wskutek zanieczyszczenia instalacji azotu/tlenu vs wada modułu światłowodowego dostawcy
Prasy hydrauliczne i mimośrodoweCylindry główne, korpus i łożyska mimośrodu, sprzęgło-hamulec, zawory proporcjonalneBadania NDT spoin ramy, pomiar równoległości stołu pod obciążeniem, ocena czystości olejuPęknięcie konstrukcji wskutek niesymetrycznego tłoczenia i przeciążenia vs wada spawalnicza lub zmęczeniowa
Wtryskarki i wytłaczarki tworzywUkład uplastyczniający (ślimak/cylinder), układ kolanowy, kolumny prowadzące, grzałkiPomiar luzu promieniowego ślimaka, wyciągnięcia kolumn i symetrii siły zwarcia formyZużycie ścierne i korozyjne od przemiału z wtrąceń metalicznych vs niewłaściwa obróbka azotowania/bimetalu
Koparki, ładowarki i żurawie samojezdnePompy wielotłoczkowe, rozdzielacze, obrotnice, wysięgniki spawane, silniki Stage VPomiary ciśnień sekcyjnych, badania nieniszczące powłok i spoin wysięgnika, odczyt ECUUkryta naprawa powypadkowa ramy przed sprzedażą vs przeciążenie eksploatacyjne na placu robót
Wózki jezdniowe i urządzenia magazynoweMaszt podnoszenia, przekładnie trakcyjne, moduły falowników, baterie Li-Ion / kwasowePomiar zużycia łańcuchów i wideł, odczyt historii rozładowań BMS i kodów usterekUszkodzenie baterii przez głębokie rozładowanie i nieprawidłowe doładowywanie vs defekt ogniw i elektroniki BMS

PRAKTYKA UTRZYMANIA RUCHU I LIKWIDACJI SZKÓD

Wada materiałowa, błąd operatorski czy zaniedbanie smarownicze? O czym naprawdę mówią ślady w maszynie

W sporach gwarancyjnych pomiędzy zakładem produkcyjnym a dostawcą obrabiarki oraz przy zgłaszaniu szkód z polis maszynowych (Machinery Breakdown – MB) niemal każda poważna awaria bywa wstępnie kwitowana przez serwis zewnętrzny hasłem „błąd operatora” lub „niewłaściwa eksploatacja”. Tymczasem rzetelna analiza inżynierska rzadko potwierdza tak uproszczone tezy bez zbadania sekwencji zdarzeń zapisanej w elementach mechanicznych i pamięci układu sterowania. Przykładowo: zatarcie wrzeciona wysokoobrotowego 18 000 obr./min może wyglądać identycznie z zewnątrz zarówno po uderzeniu oprawką w materiał obrabiany, jak i po zaniku dawkowania mikro-mgły olejowej z powodu zapchania dyszy dozującej. Dopiero inspekcja bieżni łożysk kulkowych skośnych (obecność wgnieceń Brinella po udarze w odróżnieniu od nalepień adhezyjnych i przebarwień termicznych koszyka) w zestawieniu z wykresem obciążenia osi Z z ostatnich sekund przed zatrzymaniem pozwala rozstrzygnąć spór ponad wszelką wątpliwość.

Drugim obszarem wysokiego ryzyka dla przedsiębiorstw przemysłowych jest zakup używanych maszyn CNC, pras czy ciężkich ładowarek na rynku wtórnym bez niezależnego odbioru technicznego przed zapłatą ceny. Zewnętrzne odświeżenie powłok lakierniczych i wyczyszczenie przestrzeni roboczej często maskuje wyeksploatowane śruby toczne z luzem nawrotnym rzędu kilkudziesięciu mikrometrów, nieszczelne prowadnice liniowe z wytartymi zgarniaczami wiórów albo spawane po pęknięciu korpusy żeliwne. Przeprowadzenie pomiarów grubości lakieru, badań nieniszczących w strefach koncentracji naprężeń oraz weryfikacja nieskasowanych rejestrów RBG w sterowniku chroni nabywcę przed kosztownym remontem kapitalnym tuż po rozładunku urządzenia.

Równie istotną rolę pełni niezależny rzeczoznawca na etapie weryfikacji kosztorysów napraw poawaryjnych przekraczających setki tysięcy zł. Autoryzowane serwisy producentów nierzadko kwalifikują do wymiany kompletne zespoły modułowe (np. całe elektrowrzeciono lub kompletny agregat pompowy), podczas gdy technologia producenta dopuszcza kwalifikowaną naprawę łożyskowania i wyważenie dynamiczne wirnika za ułamek tej kwoty, bądź odwrotnie – ubezpieczyciel próbuje narzucić doraźną regenerację korpusu tam, gdzie z uwagi na utratę sztywności geometrycznej jedyną bezpieczną metodą jest wymiana elementu na fabrycznie nowy.

Zasady postępowania dla działu utrzymania ruchu bezpośrednio po awarii maszyny:

  • Nie kasuj historii alarmów sterownika CNC/PLC i wykonaj zdjęcia ekranu diagnostycznego wraz ze znacznikiem daty i RBG.
  • Wstrzymaj demontaż uszkodzonego zespołu oraz zlewanie oleju lub chłodziwa do czasu uzgodnienia komisyjnych oględzin.
  • Zabezpiecz złamane narzędzie, obrabiany detal z ostatniego cyklu oraz wyjęte filtry układu hydraulicznego lub smarnego.
  • Przygotuj wyciąg z książki przeglądów prewencyjnych (TPM/UR), karty charakterystyki stosowanych środków smarnych i DTR.
Ocena zużycia technicznego i dokumentacji DTR ciężkiego urządzenia przemysłowego

UPRAWNIENIA TECHNICZNE I APARATURA

Ekspertyzy sygnowane przez mgr inż. Michała Pachuckiego – praktyka diagnostyczna od 2006 r.

Każde badanie maszyny przemysłowej realizujemy osobiście w reżimie bezstronności inżynierskiej, łącząc wiedzę z zakresu budowy i eksploatacji maszyn z aparaturą pomiarową i doświadczeniem warsztatowo-przemysłowym.

Opoka

Każde opracowanie opieramy na weryfikowalnych pomiarach, normach technicznych i udokumentowanym stanie faktycznym – bez luk i nieuprawnionych założeń.

Rytm

Uporządkowana metodyka czterech etapów – od analizy dokumentacji i oględzin po wydanie gotowego operatu w uzgodnionym terminie.

Integralność

Niezależność osądu inżynierskiego. Dokumentacja PACHUCKI broni się merytorycznie przed ubezpieczycielem, urzędem, bankiem i kontrahentem.

Uprawnienia rzeczoznawcy maszyn i środków technicznych nr 374

Certyfikat uprawnień nr 374 obejmujący maszyny produkcyjne, urządzenia technologiczne i środki techniczne, uzupełniony certyfikatem rzeczoznawcy samochodowego nr 374 dla pojazdów specjalnych i maszyn mobilnych.

Ponad 20 lat badań uszkodzeń i odbiorów przemysłowych

Nieprzerwana działalność ekspercka od 2006 r. w zakresie analizy awarii mechanicznych, hydraulicznych i elektrycznych, odbiorów maszyn po remontach oraz oceny zgodności z DTR.

Badania nieniszczące powłok i ustrojów stalowych (NDT)

Pomiary grubości warstw malarskich i ochronnych, wykrywanie zamaskowanych napraw spawalniczych, pęknięć zmęczeniowych ram, wysięgników i płyt stołowych bez uszkadzania badanego obiektu.

Całkowita niezależność od producentów OEM i serwisów

PACHUCKI sp. z o.o. (ul. Liliowa 24, 83-010 Straszyn) nie prowadzi sprzedaży części zamiennych ani usług naprawczych, dzięki czemu formułowane wnioski są wolne od konfliktu interesów.

Pytania i odpowiedzi techniczne

Najczęściej zadawane pytania

Tak, i jest to najbardziej rekomendowany moment włączenia niezależnego rzeczoznawcy. Udział w komisyjnych oględzinach i otwarciu uszkodzonego zespołu na hali produkcyjnej uniemożliwia jednostronną interpretację śladów przez serwis gwaranta, pozwala prawidłowo pobrać próbki płynów eksploatacyjnych oraz zaprotokołować komunikaty błędów i przebieg w RBG zapisany w pamięci sterownika.

Kontakt w zleceniach prywatnych i komercyjnych

Zleć ekspertyzę awarii maszyny lub odbiór techniczny B2B

Zapewniamy szybką analizę dokumentacji wstępnej i organizację oględzin na hali produkcyjnej lub placu składowym. Opisz problem techniczny w wiadomości na adres biuro@pachucki.pl.

Informacje przyspieszające ocenę techniczną zgłoszenia:

  • Typ, producent, model, rok budowy oraz stan licznika RBG badanego urządzenia (zdjęcie tabliczki znamionowej)
  • Krótki opis okoliczności awarii, objawów usterki lub zakresu planowanego odbioru FAT/SAT
  • Fotografie uszkodzonego węzła, kody alarmowe ze sterownika CNC/PLC oraz ewentualny raport lub kosztorys serwisu
  • Dokładny adres zakładu oraz informacja, czy maszyna pozostaje w stanie nierozmontowanym

Badania diagnostyczne na halach produkcyjnych prowadzimy w Warszawie, okręgu podwarszawskim oraz we wszystkich regionach przemysłowych Polski. Dane rejestrowe Kancelarii: PACHUCKI sp. z o.o., ul. Liliowa 24, 83-010 Straszyn.

Dane Rejestrowe i Administrator RODO

PACHUCKI spółka z ograniczoną odpowiedzialnością
ul. Liliowa 24, 83-010 Straszyn
Sąd Rejonowy Gdańsk-Północ w Gdańsku, VII Wydział Gospodarczy KRS
KRS: 0001085213 · NIP: 6040246785 · REGON: 527618717 · Kapitał zakładowy: 10 000 zł

Główny Rzeczoznawca i Prezes Zarządu: mgr inż. Michał Pachucki · Kontakt elektroniczny (polityka wyłączności e-mail – kancelaria nie prowadzi obsługi telefonicznej poprzez serwisy informacyjne): biuro@pachucki.pl.

Klauzula informacyjna RODO dla Kontrahentów i Zleceniodawców (art. 13 i 14 RODO) →

Rozgraniczenie od spraw sądowych i procesowych: Serwis rzeczoznawcamaszynwarszawa.pl działa wyłącznie w Strefie Prywatnej i Komercyjnej (niezależnych ekspertyz technicznych obrabiarek CNC, pras przemysłowych, wtryskarek i ciężkiego sprzętu w relacjach B2B). Sądy powszechne i gospodarcze, prokuratury, Policję oraz kancelarie adwokackie i radcowskie w sprawach spornych i procesowych zapraszamy do dedykowanego serwisu instytucjonalnego: https://bieglysadowy.pl.